


Cat:CNC roll frézovací stroj
CNC ROLL RING FRECTING TICH
Nashromáždili jsme bohaté zkušenosti se zpracováním a používáním povstání a provedli jsme hloubkovou analýzu a výzkum technologie podobných pokroči...
Viz podrobnosti
Devítitunový pracovní válec je umístěn mezi středy a pracovní list vyžaduje opětovné vyříznutí opotřebované drážky pro čep a čtyři závitové otvory na čelní straně. Na soustruhu pouze se statickými nástroji musí být tento válec vyložen, přemístěn na frézku, znovu upnut, naznačen, opracován, poté přiveden zpět a znovu ustaven pro dokončovací průchod. Ve většině obchodů s rohlíky tato objížďka sežere celou směnu.
Poháněný nástroj, který obchod také nazývá živým nástrojem, odstraňuje objížďku. Jedná se o poháněný držák, který přijímá rotační řezné nástroje a pohání je z revolverové hlavy nebo stojanu nástroje, takže frézování, vrtání, závitování a drážkování probíhá na stejném stroji, který otáčí válec, ve stejném nastavení, bez ztráty nulového bodu. Krátká odpověď: pokud vaše válcovací práce pravidelně zahrnují drážky pro pero, plošky, olejové díry, vzory čelních ploch nebo zaválcované drážky, hnaná stanice obvykle vrátí své náklady během několika desítek zakázek. Dlouhá odpověď se týká točivého momentu, přizpůsobení rozhraní a dimenzování stanice podle funkce spíše než podle brožury.
Statický držák upne břitovou destičku nebo vrták a drží je v klidu. Každý řezný pohyb vychází z vřetena obrobku, takže stroj může generovat pouze rotační plochy: průměry, osazení, plochy, zkosení a rádiusy. U válcového soustruhu, který zůstává jádrem práce, a poháněné nástroje na tom nic nemění.
Poháněný nástroj přidává nástroji nezávislý rotační pohyb. Uvnitř držáku ozubené soukolí - nebo u modelů s vyšším hodnocením úkosová nebo planetová sada - otáčí kleštinu nebo trn v pevném poměru k hnacímu hřídeli ve věži. Tento jediný doplněk mění to, co stroj umí:
Tento poslední bod řídí ekonomiku. Pokaždé, když role opustí soustruh a vrátí se zpět, někdo ji musí znovu upnout, znovu indikovat házení a znovu se dotknout nástrojů. Na pětitunovém válci se to měří v hodinách.
Rozhraní rozhoduje o tom, co si skutečně můžete koupit. Sedadla VDI 30 a VDI 40 dominují středním soustruhům; BMT 45, 55 a 65 jsou běžné u těžších strojů a přenášejí větší točivý moment, protože spojka pohonu je větší. Capto C5 a C6 a HSK-T se objevují tam, kde na opakovatelných výměnách nástrojů záleží více než na špičkovém točivém momentu. Před specifikací držáku ověřte tři čísla: velikost sedla, převodový poměr stanice a maximální otáčky vřetena, které stroj dovoluje se zapnutými nástroji. U mnoha soustruhů je tento strop hluboko pod rychlostí otáčení.
Poháněné nástroje nejsou odpovědí na každou funkci. Níže uvedená tabulka je nejrychlejší způsob, jak rozhodnout stanici po stanici.
| Provoz | Statický držák | Poháněný nástroj | Praktická poznámka |
|---|---|---|---|
| Vnější soustružení, lícování, srážení hran | Ano | Není vyžadováno | Rotace vřetena vytváří povrch |
| Klínová drážka v deníku role | Ne | Ano | Rotační fréza plus uzamčená osa C |
| Plochý nebo klíčový obličej na deník | Ne | Ano | Radiální držák; Osa Y pouze v případě odsazení od středu |
| Kruh pro šrouby nebo otvory se závitem na čelní ploše | Ne | Ano | Axiální držák, indexování osy C, pevné závitování |
| Radiální olej nebo chladicí otvory | Ne | Ano | Chladicí kapalina skrz nástroj dělá rozdíl |
| Protáhněte drážky a žebra na rolích tyče | Ne | Ano | Samostatný řezací stroj na objem |
Čtěte to spíše jako filtr než jako pravidlo. Pokud prvek vyroste z vlastní rotace role, statický držák je levnější, tužší a snadněji se udržuje. Pokud tomu tak není, je poháněná stanice jediným způsobem, jak udržet roli na stroji.
O tom, zda je stanice použitelná, rozhoduje točivý moment nástroje, který není stejný jako jmenovitý výkon motoru na technickém listu. Stanice VDI 30 obvykle dodává 15 až 30 Nm na kleštině; stanice BMT 55 nebo 65 s redukcí 2:1 může dodat 60 až 120 Nm v závislosti na staviteli. Použitelný točivý moment klesá s rostoucí rychlostí, protože poměr je pevný, takže stanice, která pohodlně řeže při 1 500 otáčkách za minutu, se může u stejného materiálu zastavit při 5 000 otáčkách za minutu.
Tento beton tvoří rolové materiály. Měkký 45# ocelový čep se snadno obrábí; indukčně kalená skořepina 60 HRC ne. Kalené povrchy válců jsou obvykle soustruženy keramickými nebo CBN destičkami nebo jsou spíše broušeny než frézovány, proto zkontrolujte, zda prvek, který plánujete frézovat, sedí v kalené zóně nebo pouze v měkčí oblasti čepu a čelní plochy.
Vrtáky a stopkové frézy s malým průměrem v hlubokých prvcích vyžadují chladicí kapalinu procházející nástrojem, obvykle 20 až 40 barů, dodávanou přes držák, spíše než rozprašovanou v řezu. Odvádění třísek je druhá polovina: radiální držák pracující v blízkosti pevné opěrky má omezenou vůli a držák s dlouhým dosahem, který řeší problém s dosahem, často znovu zavádí chvění stejnou rychlostí.
Dvě přejímací kontroly před uvedením držáku do výroby: celková indikovaná házivost ve vzdálenosti 50 mm od čela držáku, ideálně 0,01 mm nebo lepší, a vyvážení na G2,5 při maximální rychlosti živého nástroje. Oba jsou levné na ověření a drahé na pozdější objevení.
Nejjasnějším způsobem, jak ospravedlnit řízenou stanici, je nacenit alternativu. Níže uvedená tabulka používá středně velký pracovní válec s jednou drážkou pro pero a čtyřmi otvory se závitem na čelní straně, přičemž srovnává živou stanici na soustruhu se dvěma trasami, na které se většina obchodů vrací.
Nastavení času na roli, minuty
Hnaný nástroj na soustruhu - 12 min
Ruční rozložení a broušení - 95 min
Druhá cesta stroje - 165 min
Mezera není jen práce. Směrování mimo soustruh zvyšuje riziko manipulace, protože smyčky, vysokozdvižné vozíky a opětovné upínání jsou místa, kde válečkové čepy zachycují promáčkliny a kde dochází ke ztrátě soustřednosti. Existují také náklady na plánování: frézka dostatečně velká pro pětitunový válec je obvykle vytížená, takže role čeká ve frontě, než čeká na operátora.
Nejčastější chyby ve specifikaci mají tendenci se opakovat:
Volba držáku se řídí strojem, nikoli naopak. Válcový soustruh s pevným ložem, těžkým koníkem a uzamčenou osou C je to, co dělá živou stanici produktivní; stejný držák na lehkém soustruhu se bude chvět dlouho předtím, než dosáhne jmenovitého točivého momentu. Při specifikaci stroje uveďte seznam prvků, které je třeba oříznout v jednom nastavení, a poté se vraťte k počtu aktivních stanic, jejich orientaci a kroutícímu momentu.
 CNC válcový soustruh řady CK84 pro soustružení těžkých válců Odolné válcové soustruhy CK84 s řízením Siemens 828D, pevnými vedeními a vřetenem o výkonu 90 kW jsou vhodné pro jednonastavené obrábění velkých válců před vyhrazeným zářezem. Zobrazit produkt →
U vzorů průchodů, žeber a srpovitých drážek na tyčových a profilových válcích zůstávají vyhrazené vrubové a válcové frézky produktivnější, jakmile je objem ospravedlňuje, protože indexují válec a frézu společně namísto spoléhání se na jedinou revolverovou stanici.
Poháněný držák je převodová sestava běžící tisíci otáčkami za minutu ve špinavém prostředí. Jeho životnost závisí na třech návycích: udržování spojky pohonu čisté a lehce namazané, kontrola házení po každém nárazu a výměna kleštin a těsnění, než se opotřebení projeví v povrchové úpravě. Stanice, která začne produkovat kužely nebo chvění, obvykle hlásí opotřebovanou kleštinu nebo prasklou spojku pohonu, nikoli závadu stroje.
 Náhradní díly pro CNC frézy s půlměsícovou drážkou Tvrdokovové a PCD frézy, frézovací držáky, bronzové podpěrné bloky a přípravky pomáhají udržovat CNC frézy s půlměsícovými drážkami přesné a snižují prostoje související s opotřebením. Zobrazit produkt →
Dostupnost náhradních dílů se vyplatí ověřit před nákupem spíše než po něm. Kleštiny, přídržné knoflíky, hnací klíče a ozubená kola jsou díly, které selžou jako první, a držák, který nelze lokálně opravit, se stává spíše šrotem než nástrojem. Protože pohonný systém řídí přesnost polohování stejně jako mechanika, stojí za pochopení jak CNC systém zpracovává indexování osy C než se zavážete ke specifikaci.
Poháněné nástroje jsou jednoduchý obchod. Jsou dražší než statický držák, potřebují chladicí kapalinu a krouticí moment, které musí dodávat stroj, a tuto investici si vydělají pouze tam, kde nelze funkci otočit. V válcovně jsou tyto vlastnosti předvídatelné: klínové drážky, plošky, čelní otvory, radiální olejové průchody a průchozí drážky. Spočítejte, kolik se jich objeví za typický měsíc, oceňte manipulace, které v současné době děláte, abyste je oslovili, a rozhodnutí se obvykle učiní samo. Tam, kde poháněné nástroje nepasují, stále vítězí statické nástroje co do tuhosti, ceny a jednoduchosti a není důvod je nutit. Pro obchody, které kupují stroj spíše než držák, začněte od zařízení na obrábění válců která odpovídá velikostem role, kterou skutečně zpracováváte, pak specifikujte stanice podle funkcí, které tyto role vyžadují.

Nashromáždili jsme bohaté zkušenosti se zpracováním a používáním povstání a provedli jsme hloubkovou analýzu a výzkum technologie podobných pokroči...
Viz podrobnosti
S ohledem na problémy s vysokorychlostním zpracováním ocelového role je XK8450 CNC roll frézovací stroj novým typem stroje CNC Roll Groove zpracová...
Viz podrobnosti
Tato řada strojních přístrojů se používá hlavně k průchodu a zpracování rolí. Může také otočit vnější kruh a válcovací krk válců a může také otočit...
Viz podrobnosti
Tato řada strojních přístrojů se používá hlavně k průchodu a zpracování rolí. Může také otočit vnější kruh a válcovací krk válců a může také otočit...
Viz podrobnosti
CK8465H CNC Roll Hodní postel přijímá 2 3 těžkopádnou lineární válcovací strukturu, tj. Dvě obdélníkové vodicí kolejnice uspořádané vodorovně na po...
Viz podrobnosti
Série CNC Roll soustruh CK84 přijímá systém SIEMENS 828D CNC a je poháněn servomotorem. Při navrhování tohoto stroje jsme plně analyzovali ukazatel...
Viz podrobnosti
Všechny tři osy stroje jsou kuličky na úrovni 50 × P10 P3 a pro posílení axiální rigidity se používá proces sestavení 2-konce pevného předpětí. ...
Viz podrobnosti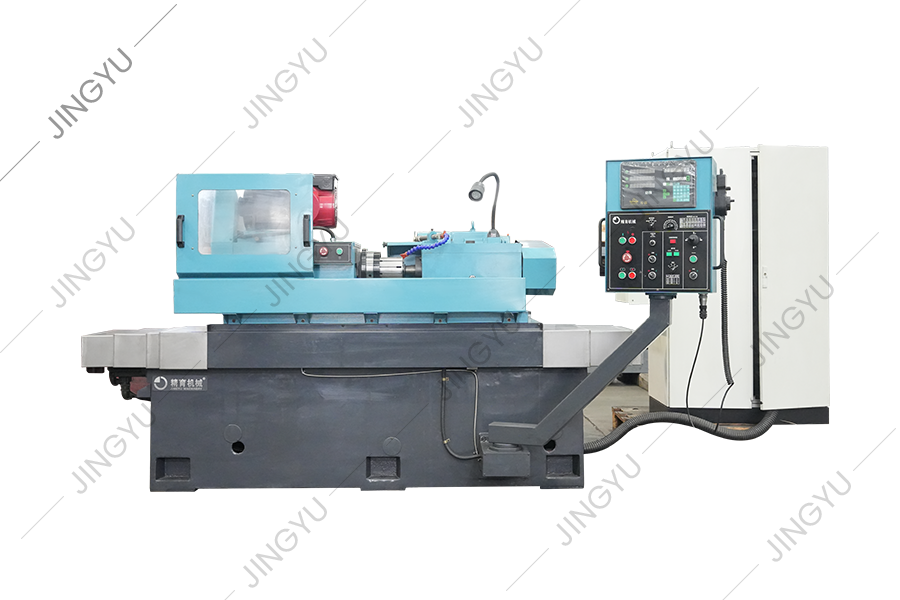
Grinder tvořící prsten tvořící prsten se používá hlavně pro mletí válcových prstenců wolframu pro výrobu vysokorychlostní drátěné tyče. Vytvořený d...
Viz podrobnosti
Stroj CNC Roll Gravírování je vhodný pro zpracování různých značek obličeje na koncovém koncovém koncovém obličeji. Prostřednictvím softwaru pro au...
Viz podrobnosti
Tato série poskytuje hlavně díly pro konkurence pro soustruhy CNC, jako jsou čepele CBN, lopatky PCD, šrouby atd.
Viz podrobnostiČ. 3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, provincie Jiangsu, 226003, P.R.China
info@rolllathe.com Jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Všechna práva vyhrazena

