


Cat:CNC roll frézovací stroj
Stroj na zářez CNC
XK9350 řada CNC CNC Rerar Roll Crescent Groove Milling Stroji je upgradovaným produktem typu XK500, který je vhodný pro zpracování rolí s průměrem ...
Viz podrobnosti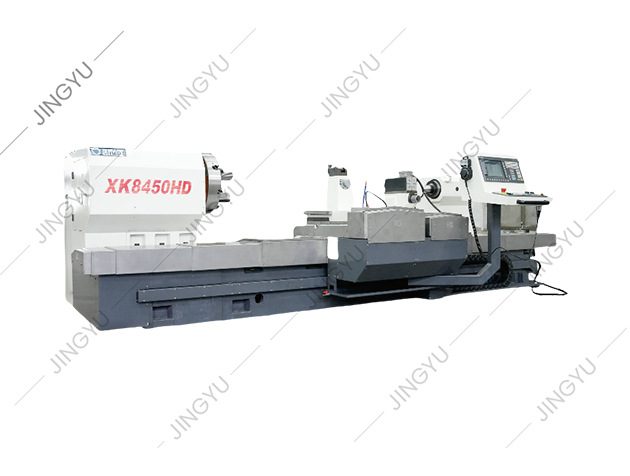
Vedoucí válcovací dílny jednou vysvětlil, proč dílna vyměnila svůj ruční kopírovací soustruh za hrubé soustružení: stroj ráno narazil na toleranci, ale odpoledne se na hotovém válci objevilo opotřebení hydraulického sledování a tepelný posun. Tato zkušenost je běžná při těžkém obrábění. CNC horizontální soustruh většinu této variability odstraňuje, protože každý pohyb osy je řízen digitální smyčkou a dráha nástroje je generována z partprogramu spíše než ze šablon vaček. Pokud jsou vašimi obrobky hřídele, válce, osy, pouzdra nebo jakákoliv součást, jejíž délka je větší než její průměr, je horizontální konfigurace obvykle nejpraktičtějším a cenově nejvýhodnějším začátkem.
Jednoduše řečeno, horizontální CNC soustruh vám dává konzistenci procesu. Osa vřetena je rovnoběžná s podlahou, takže dlouhé obrobky mohou být podepřeny mezi sklíčidlem a živým středem a řezné síly tlačí dolů do lože. Toto uspořádání umožňuje stroji kombinovat těžké hrubovací průchody s dokončovacími průchody, které udržují kulatost v rozmezí několika mikronů.
Praktický dopad je měřitelný. Pevný soustruh s předepjatými lineárními vedeními nebo kalenými skříňovými dráhami udrží opakovanou přesnost polohování v rozmezí 0,005 mm. Každý díl z dávky začíná se stejnou chybou dráhy nástroje a stejnou tepelnou kompenzací. Tepelná stabilita je jedním z hlavních důvodů, proč CNC soustruhy překonávají ruční stroje; řídicí systém může použít kompenzaci teplotních změn a operátor nemusí znovu nastavovat středy pro každou novou roli.
Z hlediska plánování výroby přechod z kopírovacích soustruhů na CNC také zkracuje dobu seřizování. Programy dílů lze vyvolat z paměti, korekce nástroje se ukládají podle čísla nástroje a kontrola prvního kusu se stává potvrzovacím krokem namísto smyčky pokus-omyl.
Rozhodnutí stroje je ve skutečnosti rozhodnutím o tuhosti. Nejprve se podívejte na postel. Těžké vodorovné soustruhy jsou obvykle postaveny na jednodílném litinovém nebo žebrovaném ocelovém loži. Lože tlumí vibrace při přerušovaných řezech a přesnost kalených vodicích drah určuje, jak rovně se vozík pohybuje podél osy Z. Soustruh, který při zatížení ztrácí přímost, přenáší tuto chybu přímo na kužel na těle válce.
Vřeteník je druhou prioritou. Pro válcování potřebuje vřeteno jak vysoký kroutící moment při nízkých otáčkách, tak široký rozsah otáček pro různé materiály nástrojů. Ozubený vřeteník poskytuje vysoký točivý moment; integrované vřeteno motoru nabízí lepší povrchovou úpravu při vysoké rychlosti. Mnoho praktických kupujících volí dvoustupňovou převodovku s frekvenčním řízením, aby získali obojí.
Nástroje jsou drženy revolverovou hlavou nebo stojanem. CNC revolverová hlava s 8 až 12 stanicemi zkracuje dobu výměny a umožňuje provádět více operací v jednom nastavení. Pokud součást vyžaduje kromě soustružení frézování, vrtání nebo drážkování, potřebujete poháněnou revolverovou hlavu s poháněnými nástroji. Konečně, koník poskytuje druhý opěrný bod; u štíhlých válců je nezbytná hydraulicky ovládaná pinola koníka s nastavitelným tlakem, aby se zabránilo ohýbání.
Než porovnáte značky, porovnejte konfigurace. Vertikální soustruhy drží obrobek na vodorovném stole, takže gravitace pomáhá udržovat díly o velkém průměru stabilní. Horizontální soustruhy podpírají dlouhé obrobky podél jejich středové osy a třísky padají mimo oblast řezu. Níže uvedená tabulka shrnuje rozdíly relevantní pro většinu průmyslových kupujících.
| Faktor | Horizontální CNC soustruh | Vertikální CNC soustruh |
|---|---|---|
| Nejlepší tvar obrobku | Hřídele, válce, nápravy, pouzdra | Příruby, setrvačníky, velké kroužky |
| Délka obrobku | Omezeno délkou lůžka a stabilním odpočinkem | Omezeno výškou stroje a velikostí stolu |
| Průměr obrobku | Omezeno průměrem výkyvu nad postelí | Zvládne velmi velké průměry na kompaktním půdorysu |
| Odstranění třísek | Třísky padají dolů; výplach chladicí kapaliny je přímý | Žetony zůstávají na stole; potřebuje výkonnější chladicí kapalinu |
| Pohodlí nastavení | Snadné nakládání pomocí jeřábu a středisek | Snadné pro těžké krátké díly, které leží naplocho |
| Typické použití v válcovně | Soustružení těla válce, dokončování krku, drážkování | Rolovací čelní obklad a práce s velkým prstencem |
U válcovny je jen zřídka otázka, zda je horizontální obecně lepší. Jde o to, zda díl nemá příliš velký průměr pro kapacitu otáčení horizontálního stroje. Válce pro pásové válcovny jsou dlouhé a mají relativně malý průměr, takže operacím s tělem válce, krkem a drážkou dominují horizontální stroje. Vertikální stroje se objevují při obrábění prstenců s velmi velkým průměrem nebo krátkých válců přírubového typu.
Častou chybou je srovnávat pouze cenu, maximální průměr otáčení a otáčky vřetena. Skutečné náklady na soustruh se projeví v tom, jak dobře tuhost a konfigurace odpovídají vašemu vlastnímu mixu součástí. Začněte krátkým kontrolním seznamem hodnocení:
Užitečný způsob, jak strukturovat své myšlení, je jako cesta rozhodování:
 Vysoce výkonný CNC soustruh s válcovým soustruhem pro obrábění kalených válců Tento CNC válcový soustruh používá tuhé vodicí lože 4 plus 1 a vřeteník s vysokým kroutícím momentem, který je vhodný pro řezání kalených nebo polokalených válců, kde je strukturální stabilita důležitější než rychlost vřetena. Zobrazit produkt →
V naší práci ve společnosti Nantong Jingyu Machinery jsou vysoce výkonné horizontální soustruhy stroji, které nejčastěji soustruží válcované ocelové a hliníkové válce. Rozhodujícím faktorem je přizpůsobení konstrukce řeznému momentu, nikoli maximální rychlosti. Pokud většinu vašich dílů tvoří kalené nebo polokalené válce, záleží na pevném loži, vřeteníku s vysokým točivým momentem a spolehlivém koníku více než otáčky za minutu.
Když je válec již na konečné tvrdosti nebo se jí blíží, soustruh je špatný nástroj. CNC válcová bruska je lepší investicí, protože broušení zabraňuje teplu a vibracím, které by soustružení mohlo způsobit.
Kvalita instalace určuje dlouhodobou přesnost. Horizontální soustruh musí být vyrovnán na betonovém základu, který odpovídá specifikaci výrobce. Obvyklá tolerance je 0,02 mm na metr na lůžku, kontrolovaná pomocí přesné vodováhy. Pokud stroj bude řezat přerušovaně, nevynechávejte podložky pro izolaci vibrací; tlumicí vrstva udržuje řeznou hranu stabilní a zabraňuje chvění.
Během prvních směn sledujte teplotní růst. Nechte vřeteno běžet při normálních provozních otáčkách po dobu 20 až 30 minut, než provedete dokončovací průchod. CNC systém může použít tepelnou kompenzaci, ale stále potřebujete opakovatelnou rutinu zahřívání.
Při každodenní údržbě upřednostněte chladicí kapalinu a systém řízení třísek. Při válcovém soustružení generuje těžké řezání jemné abrazivní třísky, které budou opotřebovávat vodicí vedení a těsnění revolverové hlavy, pokud není chladicí kapalina filtrována. Vyměňte filtrační vložky podle plánu, denně kontrolujte hladinu oleje ve vedení a kontrolujte opotřebení čelistí sklíčidla. Čistý stroj si déle udrží toleranci a jeho oprava stojí méně.
Dostupnost náhradních dílů je skrytá cena špatně podporovaného stroje. Zeptejte se dodavatele na dodací lhůty pro vřetenová ložiska, revolverové spojky a kuličkové šrouby. Pokud nemůžete mít kritické náhradní díly poblíž, z poruchy se stanou týdny odstávky. Pro naše zákazníky jsou náhradní díly pro soustruhy a příslušenství brusných kotoučů skladem právě proto, že vadný enkodér nebo opotřebený kuličkový šroub by neměly být výchozím bodem pro jednání o nové dodávce.
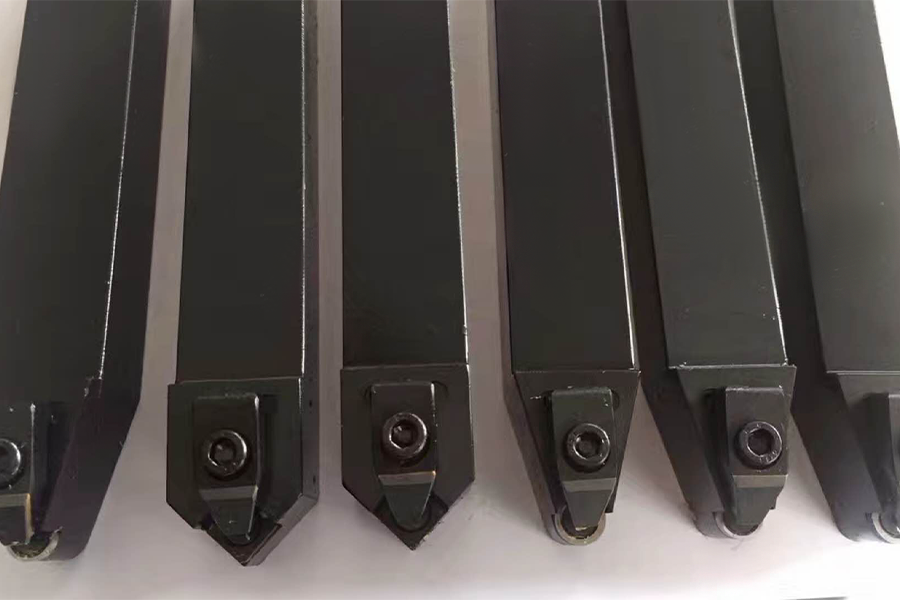 Náhradní díly pro CNC soustruhy včetně břitových destiček a držáků nástrojů Tato část uvádí základní náhradní součásti, jako jsou břitové destičky CBN a PCD a držáky soustružnických nástrojů, což vám pomůže vyhodnotit dostupnost náhradních dílů a vyhnout se prodlouženým prostojům vašeho soustruhu. Zobrazit produkt →
Součástí plánu by měla být i bezpečnost. Ujistěte se, že stroj splňuje vaše elektrické standardy, že je kryt sklíčidla blokován a obsluha může rychle zastavit vřeteno pomocí nožní brzdy nebo řízeného zastavení. Dobrý CNC soustruh snižuje ruční manipulaci, ale pouze v případě, že se týdně kontroluje upínání, dopravník třísek a brzdové systémy vřetena.
Hodnota CNC horizontálního soustruhu pochází ze shody mezi strojem a směsí součástí. Těžký, tuhý stroj s mírně vyšší počáteční cenou často vrátí tyto dodatečné investice nižším opotřebením nástrojů a menším počtem šrotů v prvním roce. Dodavatel, který před přípravou návrhu probírá vaše výkresy, většinou řešil podobnou aplikaci pro jiného zákazníka.
Dalším praktickým krokem je zaslání tří věcí dodavateli: výkres role s tolerancemi, rozsah materiálu a tvrdosti a průměrné množství šarže. Podle našich zkušeností tyto tři vstupy stačí k doporučení konkrétního krouticího momentu vřetena, typu vedení, konfigurace revolverové hlavy a plánu automatizace. Abyste si mohli koupit správný CNC horizontální soustruh, nemusíte být zkušeným výrobcem obráběcích strojů; musíte být pouze přesní ohledně obrobků, které na něm budete provozovat.
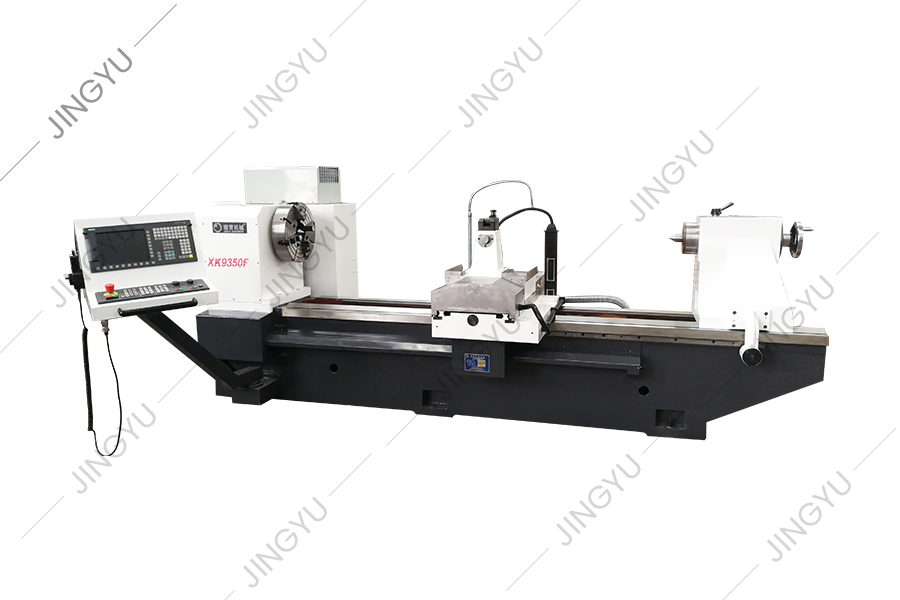
XK9350 řada CNC CNC Rerar Roll Crescent Groove Milling Stroji je upgradovaným produktem typu XK500, který je vhodný pro zpracování rolí s průměrem ...
Viz podrobnosti
Tato série strojních přístrojů může automaticky řezat drážky půlměsíc s různými směry rotace a jakýmkoli úhlem šroubovice. Může se rozdělit na stej...
Viz podrobnosti
S ohledem na problémy s vysokorychlostním zpracováním ocelového válce je XK8450 CNC roll Milling stroj novým typem stroje CNC Roll Groove zpracován...
Viz podrobnosti
CK8465H CNC Roll Hodní postel přijímá 2 3 těžkopádnou lineární válcovací strukturu, tj. Dvě obdélníkové vodicí kolejnice uspořádané vodorovně na po...
Viz podrobnosti
Stroj s frézováním vyztužený CNC přijímá krabici vřetena s plným gear a přenosová část vřetena přijímá rychlostní stupně s přesností více než 6 úro...
Viz podrobnosti
Všechny tři osy stroje jsou kuličky na úrovni 50 × P10 P3 a pro posílení axiální rigidity se používá proces sestavení 2-konce pevného předpětí. ...
Viz podrobnosti
MK8450 CNC role Grinder se používá hlavně pro hrubé mletí, polofinitní broušení, jemné broušení a ne-spark broušení vnějších kruhů a d drážky wolfr...
Viz podrobnosti
V současné době, gravírování vzoru doma i v zahraničí obecně přijímá metodu elektrolýzy, běžné frézování vodorovného frézování a další metody zprac...
Viz podrobnosti
Stroj CNC Roll Gravírování je vhodný pro zpracování různých značek obličeje na koncovém koncovém koncovém obličeji. Prostřednictvím softwaru pro au...
Viz podrobnosti
Tato série poskytuje hlavně díly pro konkurence pro soustruhy CNC, jako jsou čepele CBN, lopatky PCD, šrouby atd.
Viz podrobnostiČ. 3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, provincie Jiangsu, 226003, P.R.China
info@rolllathe.com Jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Všechna práva vyhrazena

