


Cat:CNC roll frézovací stroj
Stroj na zářez CNC
XK9350 řada CNC CNC Rerar Roll Crescent Groove Milling Stroji je upgradovaným produktem typu XK500, který je vhodný pro zpracování rolí s průměrem ...
Viz podrobnosti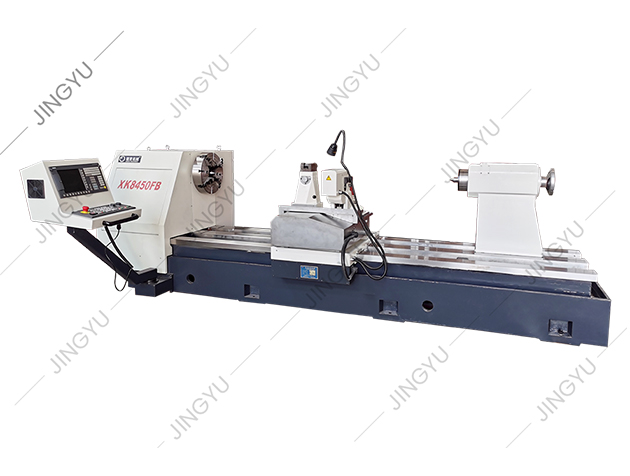
Typická CNC dílna začíná každou novou frézovací práci se stoupáním, za předpokladu, že je to vždy ta nejlepší volba. Poté dorazí dávka kalených válečků s křehkými okujemi a karbidové břitové destičky se začnou odlamovat při prvním průchodu. Zkušený strojník nastoupí a navrhne konvenční frézovací vstup k proražení povrchu. Pravdou je, že sousledné řezání i konvenční frézování jsou základními technikami a správný výběr závisí na tuhosti stroje, stavu obráběného materiálu a požadované povrchové úpravě.
Sousledné řezání, nazývané také frézování dolů, nastává, když se fréza otáčí ve stejném směru jako posuv obrobku. V okamžiku, kdy zub zapadne, vezme třísku plné tloušťky a tříska se ztenčí směrem k nule, jakmile zub opustí materiál. Konvenční frézování nebo frézování nahoru se otáčí proti posuvu. Zub začíná bez neořezané tloušťky třísky, tře se po povrchu a postupně narůstá na maximální třísku na konci záběru.
Tento jediný rozdíl v geometrii třísky ovlivňuje řezné síly, teplo, opotřebení nástroje a vibrace. Při sousledném frézování síla tlačí frézu dolů do obrobku a stolu, což pomáhá stabilizovat tenké díly. Při konvenčním frézování řezná síla zvedne obrobek a odtlačí frézu, ale postupný vstup je shovívavý, když je povrch tvrdý nebo má stroj uvolněné vodicí šrouby.
Na pevném CNC stroji s předinstalovanými kuličkovými šrouby a bezpečným upevněním je sousledné frézování výchozí volbou pro většinu operací. Praktické výhody jsou měřitelné:
U hliníku, nízkouhlíkové oceli, mosazi a většiny plastů se tyto výhody projeví okamžitě v době cyklu a ceně nástrojů. Stoupající frézování také dobře funguje při práci v kapsách s tenkými podlahami, protože síla směřující dolů pomáhá držet materiál dole.
Konvenční frézování není zastaralé. Existují tři situace, kdy překonává řezání stoupáním:
Náklady na konvenční frézování jsou vyšší tření, vyšší teplota nástroje a hrubší povrch. Při hlubokém drážkování zůstávají třísky v drážce a mohou způsobit hromadění hran, takže je nutné zvýšit chladicí kapalinu nebo klovat.
| Faktor | Stoupající frézování (dolů) | Konvenční frézování (nahoru) |
|---|---|---|
| Tloušťka třísky | Začátek tlustý, konec tenký | Začátek tenké, konce tlusté |
| Směr řezné síly | Dolů, do stolu | Nahoru, zvedání obrobku |
| Povrchová úprava | Obvykle lepší | Drsnější, více otřepů |
| Režim opotřebení nástroje | Rovnoměrné opotřebení, méně tepla | Více tření, teplejší okraj |
| Riziko vibrací | Nízká, pokud je nastavení tuhé | Vyšší při počátečním tření |
| Tolerance vůle | Vyžaduje nulovou vůli | Zvládá určitou vůli |
| Nejlepší pro | CNC hrubování a dokončování | Ruční mlýnky, prolamování okují |
K pochopení kvality procesu použijte první čtyři řádky. Poslední tři řádky vám pomohou přizpůsobit režim řezání stroji a stavu materiálu.
Pro uživatele CNC nastavte sousledné frézování jako výchozí bod pro většinu drah nástroje, zejména dokončovací průchody. Ujistěte se, že stroj nemá vůli a že držák obrobku zvládne síly směřující dolů. Pevný svěrák nebo přípravek, který přitlačí obrobek k loži stroje, poskytne nejlepší výsledky.
Tuhost stroje je klíčem pro sousledné frézování. Vyztužená frézka s těžkou litinovou základnou a předepnutými dvoumaticovými šrouby poskytuje tuhost, aby zvládla sousledné frézování náročných materiálů.
 Vyztužená CNC vertikální frézka pro stoupání Tato robustní vertikální fréza se vyznačuje zesílenou litinovou konstrukcí a předpjatými kuličkovými šrouby, které poskytují tuhost potřebnou pro stoupací frézování náročných materiálů při zachování hladkého posuvu a dlouhodobé přesnosti. Zobrazit produkt →
U této třídy zařízení servopohony eliminují vůli vodícího šroubu, takže posuv zůstává hladký i při řezu v plné šířce. Když je konvenční průchod nevyhnutelný, snižte otáčky vřetena o 10–15 % a mírně zpomalte posuv, abyste minimalizovali tření. Přidání malého zkosení nebo náběhu může také usnadnit nástroj na tvrdý povrch.
Pochopení principu práce a plně automatická CNC válcová fréza pomůže vám ocenit, jak řídicí systémy přepínají mezi režimy řezání na základě zpětné vazby zatížení. Moderní ovládací prvky mohou sledovat zatížení vřetena a odchylku os, ale geometrie řezu stále rozhoduje o tom, který režim je vhodný.
Válce používané ve válcovnách ocelových tyčí, tyčí a pásů jsou klasickými příklady obrobků s abrazivními okujemi a přerušovanými drážkami. První průchod často vyžaduje konvenční frézování, aby se prorazil válcovaný plášť bez poškození vložky. Po odstranění okují poskytuje sousledné frézování jemnou povrchovou úpravu potřebnou pro konečný profil.
Speciální CNC válcová frézka kombinuje tuhé lože, vedení s nízkým třením a přímé servopohony os. Tato kombinace umožňuje fréze udržovat konzistentní zatížení třísky bez tažného efektu, který narušuje běžné stroje. Na plně automatickém CNC válcovém frézovacím stroji řídí řídicí jednotka přechod mezi konvenčním nájezdem a sousledným dokončováním automaticky v rámci stejného cyklu.
 Automatická CNC válcová frézka s pevným ložem Tento stroj, navržený pro automatické sousledné frézování válcových drážek, kombinuje tuhé čtyřkolejnicové lože, vedení s nízkým třením a přímé servopohony osy pro udržení stálého zatížení třísky a snížení chvění během náročného obrábění. Zobrazit produkt →
U velkých válců s hlubokými srpkovitými drážkami pohlcuje těžká válcová frézka s vřetenem s vysokým kroutícím momentem a širokou roztečí lože vibrace, které běžně podporují chvění při sousledném frézování. Extra hmota udržuje břitovou destičku v kontaktu s pracovním povrchem a zabraňuje vychýlení nástroje z profilu drážky.
Volba mezi stoupáním a konvenčním frézováním není otázkou stylu. Je to procesní rozhodnutí založené na stavu stroje, povrchu materiálu a požadované povrchové úpravě. Začněte se sousledným frézováním na pevném CNC zařízení pro čistou povrchovou úpravu a delší životnost nástroje. Přejděte na konvenční frézování, když čelíte tvrdým okuje, stroji s vůlí nebo ručním ovládáním, kde záleží na citu. Přizpůsobením režimu řezání skutečným podmínkám získáte konzistentní řezy, méně odpadu a delší rozpočet na nástroje.
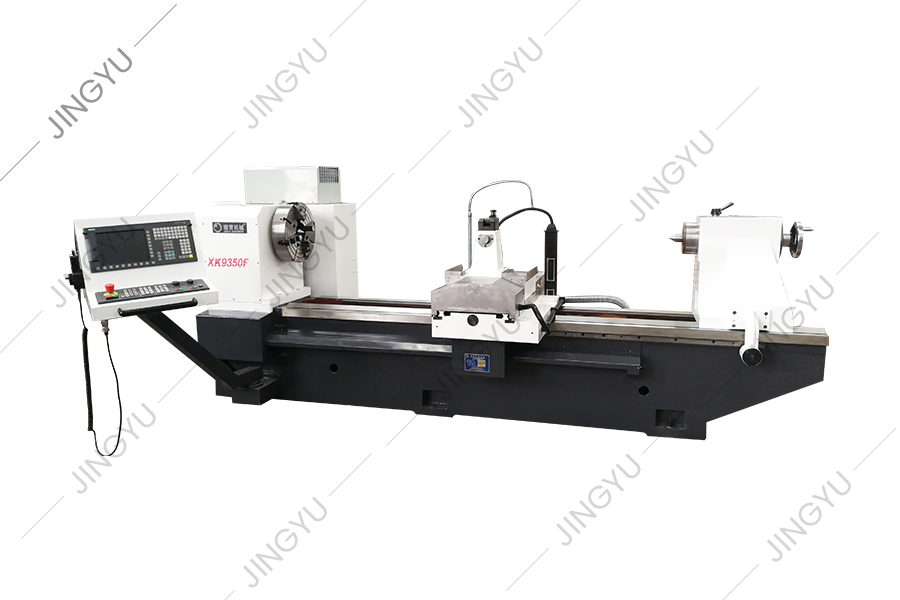
XK9350 řada CNC CNC Rerar Roll Crescent Groove Milling Stroji je upgradovaným produktem typu XK500, který je vhodný pro zpracování rolí s průměrem ...
Viz podrobnosti
Tato série strojních přístrojů může automaticky řezat drážky půlměsíc s různými směry rotace a jakýmkoli úhlem šroubovice. Může se rozdělit na stej...
Viz podrobnosti
Tato řada strojních přístrojů se používá hlavně k průchodu a zpracování rolí. Může také otočit vnější kruh a válcovací krk válců a může také otočit...
Viz podrobnosti
Série CNC Roll soustruh CK84 přijímá systém SIEMENS 828D CNC a je poháněn servomotorem. Při navrhování tohoto stroje jsme plně analyzovali ukazatel...
Viz podrobnosti
V současné době, gravírování vzoru doma i v zahraničí obecně přijímá metodu elektrolýzy, běžné frézování vodorovného frézování a další metody zprac...
Viz podrobnosti
Tento stroj se používá hlavně pro broušení a opravu frézovací řezačky roletaného křížového žebra, který může snadno opravit a brousit okraj řezačky...
Viz podrobnosti
Tento obráběcí stroj je nový typ přístroje CNC Roll Grooving Machine vyvinuté na základě řady CNC Roll Milling Machine a po úplném výzkumu a analýz...
Viz podrobnosti
MX250 je standardní stroj na oblékání kol s diamantem, který se používá pro formování a oblékání diamantových kol pro metalurgické ocelárny. Průměr...
Viz podrobnosti
Tato série poskytuje hlavně díly pro konkurence pro soustruhy CNC, jako jsou čepele CBN, lopatky PCD, šrouby atd.
Viz podrobnosti
Tato série poskytuje hlavně díly pro běžné nošení pro brusné stroje CNC TC Ring a kompozitní brusné stroje, jako jsou mandrely, dynamické a statick...
Viz podrobnostiČ. 3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, provincie Jiangsu, 226003, P.R.China
info@rolllathe.com Jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Všechna práva vyhrazena

