


Cat:CNC roll frézovací stroj
Stroj na zářez CNC
XK9350 řada CNC CNC Rerar Roll Crescent Groove Milling Stroji je upgradovaným produktem typu XK500, který je vhodný pro zpracování rolí s průměrem ...
Viz podrobnosti
Stupavé řezání poskytuje nejčistší a nejpřesnější povrchovou úpravu při CNC frézování – ale pouze tehdy, když stroj a nastavení zvládnou řezné síly. Pro výrobce válců a obchody s těžkým vybavením je tato podmínka obvykle splněna.
Tento článek vysvětluje, co je stoupání řezání, jak je ve srovnání s konvenčním řezáním a kdy zvolit jednotlivé strategie v reálné výrobě.
Při sousledném frézování se fréza otáčí stejným směrem jako posuv obrobku. Řezný zub vstupuje do materiálu v plné tloušťce třísky a směrem ke konci záběru třísku ztenčuje. Při konvenčním frézování zub začíná na nulové tloušťce třísky, otírá se o povrch a na konci dosahuje maximální tloušťky.
Řezání stoupáním se také nazývá frézování dolů; konvenční se nazývá frézování. Názvy udávají, zda se nástroj pohybuje „dolů“ s rotací nebo „nahoru“ proti němu.
| Faktor | Climb Cutting | Konvenční řezání |
|---|---|---|
| Rotace nástroje vs. posuv | Stejný směr | Opačným směrem |
| Tloušťka třísky | Nejtlustší na vstupu, klesající | Nejtenčí na vstupu, přibývající |
| Řezací akce | Čisté odříznutí, menší tření | Tření na začátku, větší tření |
| Povrchová úprava | Lepší na tuhé sestavy | Může zanechat leštěný nebo rozmazaný povrch |
| Silová tendence | Dolů (pro obvodové frézování) | Nahoru (má tendenci zvedat obrobek) |
| Opotřebení nástroje | Nižší opotřebení, když je nastavení tuhé | Vyšší opotřebení hran odíráním |
| Riziko | Vychýlení nástroje může způsobit zachycení | Riziko zpevnění práce |
Tloušťka třísky je hlavním důvodem, proč moderní CNC dílny upřednostňují stoupání. Při konvenčním řezu začíná břitová destička nebo stopková fréza s nulovým zatížením třísky, což znamená, že hrana tlačí místo nůžek. To vytváří tření, teplo a mechanické zpevnění na mnoha ocelích. Když se pak nástroj zakousne hlouběji, narazí na vytvrzenou vrstvu a rychleji se opotřebuje.
Stoupavé řezání začíná s maximálním zatížením třísky. Hrana okamžitě odstřihne materiál, sníží hromadění tepla a zanechá hladší povrch. Řezná síla má také tendenci tlačit obrobek dolů směrem ke stolu, což udržuje součást stabilní.
Na této stabilitě záleží, když frézujete dlouhé válcové obrobky, jako jsou válce. Řezná síla směřující dolů pomáhá držet válec proti V-bloku nebo stabilní podložce. To je jeden z důvodů, proč výrobci CNC těžkých válcových frézek programují stoupání jako výchozí strategii dokončování.
Řezání stoupáním má jednu známou nevýhodu: pokud má stroj vůli nebo nedostatečnou tuhost, může fréza uchopit obrobek a vytáhnout se dopředu. To může způsobit kývání stolu, zlomení nástroje nebo zanechání zvlněného povrchu. Proto starší stroje s vodicími šrouby a bez kompenzace vůle byly tradičně provozovány v konvenčním režimu.
Na CNC stroji s kuličkovými šrouby, předepjatými vodítky a správným vyladěním serva je vůle minimální. Stoupání se stává nejen bezpečným, ale i výhodnějším. Pro těžké frézovací operace je požadavkem pevné vřeteno a stabilní nastavení upínání obrobku. Válcové brusky a válcovací drážkovací stroje jsou konstruovány podle tohoto standardu.
Vibrace jsou dalším aspektem. Stupavé řezání má tendenci generovat méně vibrací než konvenční řezání, zvláště když nástroj zabírá pod konstantním úhlem. Pokud však nástroj začne vibrovat, může to vést k chvějícím se stopám. To je podrobněji popsáno v souvisejícím článku na řízení vibrací v CNC válcových bruskách .
Válcovací drážkování vyžaduje řezání přesných vzorů do tvrzených ocelových nebo litinových válců. Jak hrubovací, tak dokončovací průchod musí zachovávat úzké tolerance šířky, hloubky a polohy drážky. Stupavé řezání pomáhá několika způsoby: vytváří čistší řez, snižuje tvorbu otřepů a prodlužuje životnost tvarovacích nástrojů a povlakovaných karbidových destiček.
Ve výrobě je běžnou praxí použití konvenčního řezání pro první hrubovací průchod, když je povrch okuje nebo nerovný povrch, a poté přepnutí na stoupání pro dokončování. Důvod je jednoduchý: hrubá kůže může odštípnout tvrdokovovou hranu, pokud je první záběr příliš agresivní. Jakmile je povrch čistý, stoupání poskytuje přesnost potřebnou pro konečný obrys.
U válců lze rozdíl v kvalitě povrchu měřit v hodnotách Ra nebo Rz. Podle našich zkušeností může přepnutí dokončovacího průchodu z konvenčního na sousledné řezání zlepšit drsnost povrchu o měřitelnou rezervu, když je dráha nástroje správně nastavena. Snížení tření také snižuje možnost rozmazání, což je kritické pro role, které budou texturovat plech nebo vytlačovat vzory.
Přechod z konvenčního na stoupání není jen změnou směru. Musíte upravit několik parametrů:
U válcovaných materiálů, jako je nástrojová ocel D2 nebo chlazená litina, je výchozím bodem lehká radiální hloubka řezu (0,5–1,0 mm) v režimu stoupání a posuv kolem 0,1–0,2 mm na zub, poté zjemnění na základě výsledné povrchové úpravy.
V typické opravně válců proces začíná běžným frézováním, aby se odstranila poškozená vrstva. Operátor poté přepne na stoupání pro finální průchod, který definuje profil drážky. Protože stoupání řezání zanechává čistší povrch, role jde do brusky s menším množstvím odebraného materiálu, což zkracuje celkovou dobu cyklu.
 Automatická CNC válcová frézka s šestiosým řízením Siemens Tento stroj, navržený pro přesné opravy válců, je vybaven pevným integrálním ložem a kalenými vodicími vedeními pro podporu sousledného frézování profilů drážek. Jeho šestiosé řízení Siemens a vřeteno s vysokým kroutícím momentem zajišťují přesné řezání obrysů na kalených válcích a zkracují dobu broušení. Zobrazit produkt →
Další běžnou aplikací je řezání závitových žeber na drážkovaných válcích. Stupavé frézování vytváří ostřejší hranu na hřebenu žebra, což ovlivňuje konečnou kvalitu produktu při válcování tyčí a drátů. Proto jsou těžké CNC válcové frézky naprogramovány s řízenou strategií stoupání pro tyto kontury.
Ne každá fréza dobře provádí stoupání. Stroj musí mít pevný rám, systém posuvu bez vůle a vřeteno, které dokáže udržet točivý moment při středních otáčkách. Pro válcové frézování to obvykle znamená stroj s těžkou skříňovou nebo kalenou vodicí konstrukcí, nikoli lehkou frézu.
 CNC vertikální frézka XKV1800 s vyztuženou konstrukcí pro vysoké zatížení Tato vertikální fréza, navržená pro stabilní stoupání, nabízí kalený trup a kuličkové šrouby bez vůle. Jeho velký pracovní zdvih a kapacita stolu 2 000 kg pojme těžké odlitky a ocelové díly a poskytuje tuhost potřebnou pro hladké řezy na tvrdých površích. Zobrazit produkt →
Vyztužené CNC frézky jsou navrženy s ohledem na toto. Poskytují tuhost potřebnou k absorbování nárazu při počátečním kontaktu třísky a zachování přesnosti při dlouhých průchodech na kalených površích válců.
Řezání stoupání není jedinou technikou; je to vaše rozhodnutí pro každý průchod. Použijte konvenční řezání, abyste se dostali přes drsné, šupinaté nebo nestabilní podmínky. Pro dokončovací průchody, kde nejvíce záleží na kvalitě povrchu a životnosti nástroje, použijte stoupání. Na moderním CNC válcovém frézovacím zařízení by mělo být stoupání řezání součástí vaší výchozí dokončovací strategie.
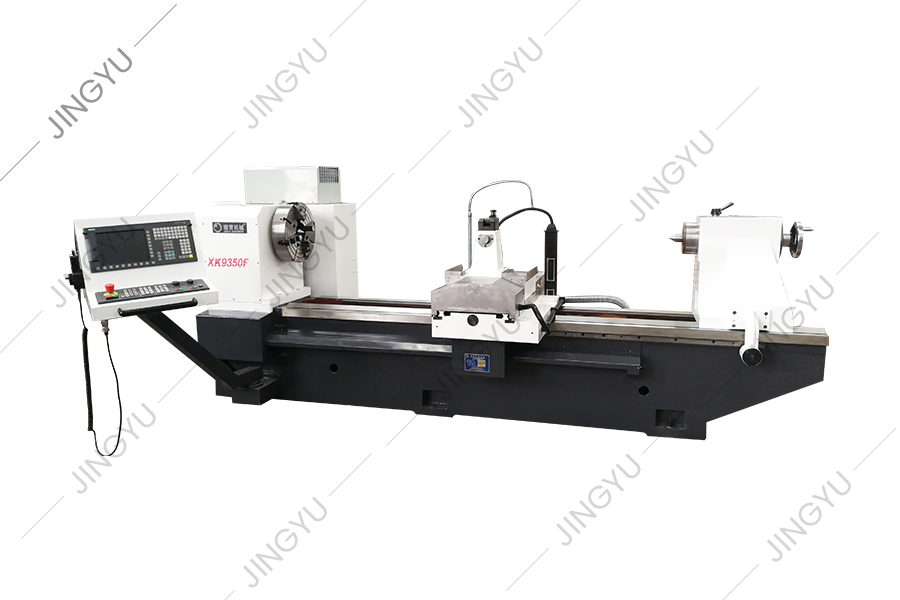
XK9350 řada CNC CNC Rerar Roll Crescent Groove Milling Stroji je upgradovaným produktem typu XK500, který je vhodný pro zpracování rolí s průměrem ...
Viz podrobnosti
Nashromáždili jsme bohaté zkušenosti se zpracováním a používáním povstání a provedli jsme hloubkovou analýzu a výzkum technologie podobných pokroči...
Viz podrobnosti
Tato řada strojních přístrojů se používá hlavně k průchodu a zpracování rolí. Může také otočit vnější kruh a válcovací krk válců a může také otočit...
Viz podrobnosti
CK8465H CNC Roll Hodní postel přijímá 2 3 těžkopádnou lineární válcovací strukturu, tj. Dvě obdélníkové vodicí kolejnice uspořádané vodorovně na po...
Viz podrobnosti
Série CNC Roll soustruh CK84 přijímá systém SIEMENS 828D CNC a je poháněn servomotorem. Při navrhování tohoto stroje jsme plně analyzovali ukazatel...
Viz podrobnosti
MK8450 CNC role Grinder se používá hlavně pro hrubé mletí, polofinitní broušení, jemné broušení a ne-spark broušení vnějších kruhů a d drážky wolfr...
Viz podrobnosti
Tento obráběcí stroj je nový typ přístroje CNC Roll Grooving Machine vyvinutý na základě řady CNC Roll Milling Machine a po úplném výzkumu a analýz...
Viz podrobnosti
Tento stroj se používá hlavně pro broušení a opravu frézovací řezačky roletaného křížového žebra, který může snadno opravit a brousit okraj řezačky...
Viz podrobnosti
Tento obráběcí stroj je nový typ přístroje CNC Roll Grooving Machine vyvinuté na základě řady CNC Roll Milling Machine a po úplném výzkumu a analýz...
Viz podrobnosti
MX250 je standardní stroj na oblékání kol s diamantem, který se používá pro formování a oblékání diamantových kol pro metalurgické ocelárny. Průměr...
Viz podrobnostiČ. 3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, provincie Jiangsu, 226003, P.R.China
info@rolllathe.com Jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Všechna práva vyhrazena

