


Cat:CNC roll frézovací stroj
Stroj na zářez a značení CNC
XK9350 řada CNC CNC Rerar Roll Crescent Groove Milling Stroji je upgradovaným produktem typu XK500, který je vhodný pro zpracování rolí s průměrem ...
Viz podrobnosti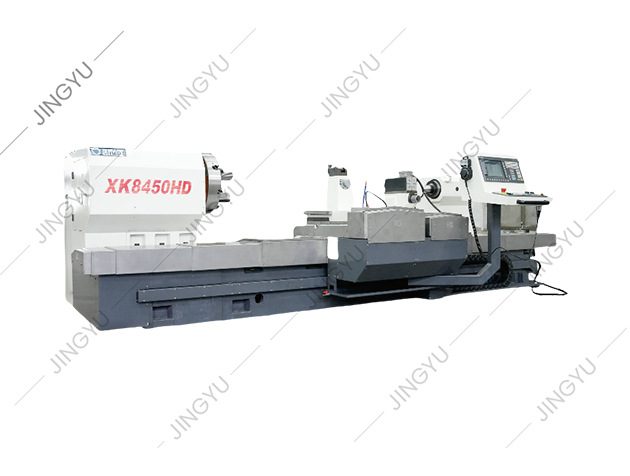
Vejděte do jakékoli strojírny a soustruh je tahoun, který přeměňuje surový tyčový materiál na hřídele, pouzdra a přesně dimenzované součásti. Přesto je mezera mezi čistým řezem a vyřazeným obrobkem jen zřídka o surové síle. Je to o metodě. Bezpečné a přesné ovládání soustruhu spočívá v opakovatelné sekvenci: zkontrolujte stroj, bezpečně upevněte obrobek, nastavte nástroj na střed, zvolte realistickou rychlost a posuv a poté proveďte kontrolovaný první řez. Nový operátor by měl také znát švih soustruhu a vzdálenost mezi hroty; snaha obrábět práci za těmito limity vede k vibracím a selhání nástroje. Zvládněte základní sekvenci a každá operace, která následuje – čelní soustružení, soustružení, zapichování a upichování – se stává záležitostí pečlivého měření a malých úprav.
Než se dotknete ovládacích prvků, zkontrolujte soustruh. Ujistěte se, že čelisti sklíčidla jsou čisté a bez třísek, že čep nástroje je těsný a že drážky mají lehký olejový film. Před spuštěním vřetena se ujistěte, že je ze sklíčidla vyjmuto klíček sklíčidla. Tento jednoduchý zvyk zabraňuje nejběžnější nehodě soustruhu: klíč sklíčidla vyhozený z rotující sestavy. Také zkontrolujte, zda je řezný nástroj ostrý a správně nabroušený pro daný materiál. Pokud stroj používá chladicí kapalinu, zkontrolujte hladinu chladicí kapaliny a ujistěte se, že nádoba na třísky nepřetéká. Poté vyčistěte oblast kolem stroje. Volné hadry, nástroje a surový materiál patří na pracovní stůl, ne na postel soustruhu.
Bezpečnost na soustruhu není seznam sloganů; je to soubor fyzických limitů. Vždy používejte ochranné brýle. Při běžícím vřetenu nenoste rukavice, volné rukávy nebo šperky. Při odstraňování třísek nikdy nesahejte přes rotující obrobek; zastavte vřeteno a použijte kartáč. Udržujte ruce mimo sklíčidlo a oblast řezání. Pokud se obrobek začne chvět nebo vibrovat, zastavte stroj a opravte problém, nikoli protlačování. Nikdy nenechávejte stroj běžet bez dozoru. Pokud potřebujete zkontrolovat povrchovou úpravu nebo zkontrolovat nástroj, nejprve zastavte vřeteno. Pro operátory přecházející z manuálních na CNC soustruhy existují další rizika, jako jsou naprogramované rychlé pohyby a automatické výměny nástrojů. Praktický návod na zvýšení bezpečnosti provozu na CNC válečkových soustruzích pokrývá tyto situace podrobněji.
Pro většinu prací je tříčelisťové samostředící sklíčidlo nejrychlejším způsobem uchycení kulatého materiálu. Ujistěte se, že obrobek zcela sedí a čelisti se dotýkají kruhového povrchu, nikoli rohů. Nechte vyčnívat pouze tolik materiálu pro operaci; nadměrný přesah způsobuje vychylování a chvění. U dlouhých hřídelí použijte střed koníku nebo pevnou podpěru k podepření vzdáleného konce. U čtvercových nebo nepravidelných polotovarů přepněte na čtyřčelisťové nezávislé sklíčidlo a označte část true. To prodlužuje dobu nastavení, ale je to správný způsob, jak držet nekulatý materiál. V těžkých válcovacích aplikacích jsou obrobky často příliš velké pro standardní sklíčidlo, proto a CNC válcovací soustruh používá zesílené upínače a čelní desky navržené pro vysokou soustřednost při velkém zatížení.
 Velkoobchodní továrna na válcovací soustruh, Dodavatelé Strojní zařízení Nantong Jingyu Co., Ltd. je čínská továrna na válcovací soustruh a dodavatelé CNC válcových soustruhů, kteří vyrábějí velkoobchodní válcovací soustruh na prodej Zobrazit produkt →
Řezný nástroj musí být nastaven špičkou přesně na středovou osu vřetena. Příliš vysoko nastavený nástroj bude drhnout a opotřebovávat se; příliš nízko nastavený nástroj může způsobit chvění nebo zarývání. U většiny soustružnických operací by se měl nástroj přibližovat k dílu pod úhlem bočního břitu přibližně 90 stupňů, s dostatečnou vůlí vpředu, aby se zabránilo odírání. Pevně utáhněte držák nástroje a před provedením úplného obrábění proveďte zkušební řez.
Výsledek určují tři řezné parametry: rychlost vřetena, rychlost posuvu a hloubka řezu. Při ručním soustružení se rychlost vřetena často vyjadřuje jako řezná rychlost v metrech povrchu za minutu. Vyšší rychlosti a posuvy odebírají kov rychleji, ale také zvyšují teplo a opotřebení nástroje. Pro nastavení otáček vřetena použijte vzorec RPM = (řezná rychlost × 1000) / (π × průměr obrobku). Pro 50 mm tyč z měkké oceli při 30 m/min to vyjde zhruba na 190 ot./min. Bezpečným výchozím bodem pro měkkou ocel s nástroji z rychlořezné oceli je řezná rychlost 25–35 metrů za minutu, posuv 0,1–0,3 mm na otáčku a hloubka mezi 0,5 a 2,5 mm. Níže uvedená tabulka uvádí konzervativní výchozí hodnoty; upravit na základě skutečného stavu obrobku a nástroje.
| Provoz | Rychlost řezání (m/min) | Posuv (mm/ot.) | Hloubka řezu (mm) |
|---|---|---|---|
| Hrubování | 25 | 0,20–0,40 | 1,5–2,5 |
| Dokončování | 30–40 | 0,05–0,15 | 0,20–0,50 |
U tvrdokovových nástrojů mohou být řezné rychlosti dvakrát až třikrát vyšší. Důležité je začít konzervativně, poslouchat zvuk řezu a zvyšovat parametry pouze tehdy, když jsou stroj a nástroj stabilní.
Tváří v tvář produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Přímé soustružení snižuje průměr obrobku po celé délce. Použijte pravostranný soustružnický nástroj a posuňte jej od konce koníku směrem k vřeteníku, pokud neřežete až po rameno. Odeberte hloubku řezu z průměru a po každém průchodu zkontrolujte průměr posuvným měřítkem nebo mikrometrem, abyste se vyhnuli poddimenzovaným nebo příliš velkým dílům. Řezná kapalina by měla být aplikována důsledně na řeznou hranu, aby odváděla teplo a zlepšila povrchovou úpravu.
U drážek nastavte nástroj na požadovanou šířku a zasuňte jej přímo do hloubky. U osazení nejprve obrobte větší průměr, potom menší průměr a zarovnejte roh malým nástrojem. Upichování využívá úzkou čepel podávanou radiálně nízkou rychlostí s velkým množstvím řezné kapaliny. V každém případě snižte otáčky vřetena při řezání přerušovaných ploch nebo hlubokých drážek, abyste zabránili vibracím.
Přesné otáčení není odhad. Po zkušebním řezu zastavte vřeteno a změřte průměr vnějším mikrometrem nebo posuvným měřítkem. Porovnejte měření s cílem a poté použijte křížový mikrometrický nákružek pro přidání nebo snížení hloubky. Když se přiblížíte konečné velikosti, proveďte velmi lehký průchod a změřte znovu. Pokud je součást na jednom konci větší než na druhém, je koník špatně zarovnaný; upravte odsazení koníku a proveďte další řez. Pamatujte, že čerstvě nařezaný díl se může roztáhnout působením tepla při řezání; pokud potřebujete přesnou toleranci, nechte součást před konečným měřením vychladnout na pokojovou teplotu. Na CNC soustruzích platí stejné principy, ale stroj používá naprogramované korekce nástroje k automatickému provádění korekcí velikosti.
Na ručním soustruhu se každé rozhodnutí děje v reálném čase: operátor nastavuje rychlost, pohybuje vozíkem a čte číselník. CNC soustruh přenáší velkou část této odpovědnosti do programu. Operátor stále upevní obrobek, nastaví korekce nástroje a provede kontrolu prvního kusu, ale stroj konzistentně řídí řeznou dráhu, posuv a otáčky vřetena. To je zvláště cenné u složitých profilů a opakujících se dávek. Pro dílny, které soustruží velké nebo těžké válce, může vysoce přesný CNC frézovací soustruh obrábět obrysy, které by vyžadovaly několik ručních operací a vyhrazené tvarovací nástroje. CNC také umožňuje snímání v průběhu procesu a automatickou kompenzaci nástroje, ale tyto funkce závisí na přesnosti počátečního nastavení. Zásadní však zůstává, aby operátor porozuměl základům řezání; CNC program nemůže opravit tupou břitovou destičku, nejistý obrobek nebo špatný offset.
Obsluha soustruhu není jediná dovednost, ale řetězec malých rozhodnutí. Začněte s čistým strojem a ostrým nástrojem, držte obrobek pevně, volte rozumné rychlosti a měřte na každém kroku. Ať už používáte ruční stroj nebo CNC model, tyto základy rozhodují o tom, zda vyrábíte dobré díly nebo odpad. Pro operátory a inženýry zařízení, kteří chtějí porovnat možnosti strojů, jsou informace o produktu na Nantong Jingyu Machinery poskytuje praktický výchozí bod pro hodnocení válcových soustruhů, brusek a frézek.

XK9350 řada CNC CNC Rerar Roll Crescent Groove Milling Stroji je upgradovaným produktem typu XK500, který je vhodný pro zpracování rolí s průměrem ...
Viz podrobnosti
Nashromáždili jsme bohaté zkušenosti se zpracováním a používáním povstání a provedli jsme hloubkovou analýzu a výzkum technologie podobných pokroči...
Viz podrobnosti
Tato řada strojních přístrojů se používá hlavně k průchodu a zpracování rolí. Může také otočit vnější kruh a válcovací krk válců a může také otočit...
Viz podrobnosti
Série CNC Roll soustruh CK84 přijímá systém SIEMENS 828D CNC a je poháněn servomotorem. Při navrhování tohoto stroje jsme plně analyzovali ukazatel...
Viz podrobnosti
Stroj s frézováním vyztužený CNC přijímá krabici vřetena s plným gear a přenosová část vřetena přijímá rychlostní stupně s přesností více než 6 úro...
Viz podrobnosti
V současné době, gravírování vzoru doma i v zahraničí obecně přijímá metodu elektrolýzy, běžné frézování vodorovného frézování a další metody zprac...
Viz podrobnosti
Tento obráběcí stroj je nový typ přístroje CNC Roll Grooving Machine vyvinuté na základě řady CNC Roll Milling Machine a po úplném výzkumu a analýz...
Viz podrobnosti
MX250 je standardní stroj na oblékání kol s diamantem, který se používá pro formování a oblékání diamantových kol pro metalurgické ocelárny. Průměr...
Viz podrobnosti
Tato série je hlavně pro stroje CNC Crescent Groove frézování, které poskytují součásti, jako jsou držáky frézování, frézovací řezačky, podpůrné bl...
Viz podrobnosti
Tato série poskytuje hlavně díly pro konkurence pro soustruhy CNC, jako jsou čepele CBN, lopatky PCD, šrouby atd.
Viz podrobnostiČ. 3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, provincie Jiangsu, 226003, P.R.China
info@rolllathe.com Jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Všechna práva vyhrazena

